





Transformasi Sistematis Konsep Baut Kustom menjadi Gambar Teknik yang Dapat Diproduksi: Model Segitiga Fungsi-Proses-Biaya
Adat baut non-standar pengembangan dimulai dengan "persyaratan sketsa" pelanggan—sering kali berupa gambar kasar, deskripsi verbal, atau bagian sampel. Tantangannya adalah menerjemahkan hal ini secara sistematis ke dalam gambar teknik dan spesifikasi produksi yang jelas dan dapat diproduksi, dapat diperiksa, dan hemat biaya. Itu Segitiga Fungsi-Proses-Biaya adalah kerangka kerja yang telah terbukti mengintegrasikan tiga domain yang saling bergantung: persyaratan kinerja fungsional, kemampuan proses manufaktur, dan batasan biaya. Artikel ini menguraikan alur kerja sistematis dan kriteria pengambilan keputusan untuk menerapkan model ini dalam pengembangan baut khusus.
1. Model Segitiga: Komponen Inti dan Interaksi
Tabel berikut menjelaskan tiga pilar model, elemen utamanya, dan interaksi utama yang mendorong transformasi desain hingga produksi.
| Pilar | Elemen Utama | Interaksi Kunci |
|---|---|---|
| Fungsi | Kapasitas beban (tarik/geser/torsi), umur kelelahan, ketahanan korosi, kisaran suhu, metode perakitan, dan kompatibilitas bagian kawin. | Menentukan tingkat material, geometri, kelas benang, jenis pelapis, dan persyaratan perlakuan panas. |
| Proses | Metode pembuatan: pos dingin, penempaan panas, pemesinan CNC, penggulungan benang, perlakuan panas, pelapisan/pelapisan permukaan. | Membatasi toleransi yang dapat dicapai, penyelesaian permukaan, dan kompleksitas geometris; mempengaruhi sifat mampu bentuk material dan biaya. |
| Biaya | Amortisasi perkakas, hasil material, waktu siklus, operasi sekunder, persyaratan inspeksi, dan keekonomian MOQ. | Menyeimbangkan persyaratan kinerja dengan volume produksi; mendorong keputusan pada pemilihan proses dan pengetatan toleransi. |
Pengembangan baut khusus yang berhasil memerlukan pengoptimalan berulang di ketiga pilar ini. Sebuah desain yang memaksimalkan fungsi mungkin tidak dapat diproses atau tidak ekonomis; solusi berbiaya rendah mungkin gagal memenuhi persyaratan kinerja. Model segitiga memberikan pendekatan terstruktur untuk membuat trade-off terlihat dan dapat dibenarkan.
2. Alur Kerja Pengembangan Sistematis
Transformasi dari sketsa pelanggan ke spesifikasi siap produksi mengikuti proses bertahap yang terstruktur. Langkah-langkah utamanya dirinci di bawah ini.
- Fase 1 – Definisi Fungsional: Terjemahkan aplikasi pelanggan ke dalam persyaratan teknik yang dapat diukur. Identifikasi beban kritis, paparan lingkungan, suhu layanan, dan kondisi antarmuka kawin. Fase ini menetapkan "batas kinerja minimum yang diperlukan".
- Tahap 2 – Pra-Seleksi Bahan dan Proses: Berdasarkan persyaratan fungsional, usulkan calon kelas material (misalnya, 35CrMo untuk kekuatan tinggi, 304 untuk ketahanan terhadap korosi) dan rute produksi utama (misalnya, pos dingin untuk volume tinggi, CNC untuk bentuk kompleks bervolume rendah).
- Fase 3 – Analisis Kelayakan dan Toleransi: Validasi bahwa geometri yang diusulkan dapat diproduksi dalam toleransi yang diperlukan menggunakan proses yang dipilih. Hal ini termasuk mengevaluasi sudut draft, undercut, jarak bebas die rolling benang, dan potensi distorsi perlakuan panas.
- Fase 4 – Pemodelan Biaya dan Investasi Peralatan: Perkirakan biaya perkakas, waktu siklus per bagian, tingkat sisa, dan biaya inspeksi. Tentukan MOQ yang diperlukan untuk mencapai target harga satuan, dan berikan opsi harga berjenjang kepada pelanggan.
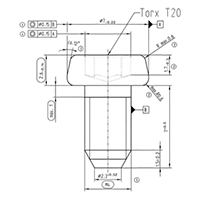
- Tahap 5 – Finalisasi Gambar dan Spesifikasi: Menerbitkan gambar teknik akhir dengan semua dimensi kritis, toleransi, keterangan material, spesifikasi perlakuan panas, persyaratan pelapisan, dan kriteria inspeksi. Sertakan templat laporan dimensi untuk validasi produksi.
3. Matriks Keputusan untuk Seleksi Proses
Memilih proses manufaktur yang optimal untuk baut non-standar sering kali merupakan keputusan paling penting dalam alur kerja pengembangan. Matriks keputusan berikut memberikan pendekatan terstruktur berdasarkan volume produksi, kompleksitas geometrik, dan toleransi yang diperlukan.
- Pos Dingin (Volume Tinggi, Bentuk Sederhana): Ideal untuk volume produksi di atas 50.000 buah dengan geometri kepala sederhana (hex, pan, flat) dan rasio panjang terhadap diameter sedang. Mencapai hasil material yang sangat baik (>90%) dan waktu siklus yang cepat (30-100 bagian per menit).
- Penempaan Panas (Volume Sedang, Diameter Besar): Cocok untuk diameter di atas M24 atau bentuk kepala kompleks yang memerlukan keuletan material tinggi. Menawarkan stabilitas dimensi yang baik namun memerlukan investasi perkakas yang lebih tinggi dan waktu siklus yang lebih lambat.
- Pemesinan CNC (Volume Rendah, Fitur Kompleks): Rute pilihan untuk volume di bawah 5.000 lembar atau desain dengan lubang silang, kepala eksentrik, atau profil ulir non-standar. Memberikan fleksibilitas geometris maksimum namun menimbulkan biaya per bagian yang lebih tinggi dan hasil material yang lebih rendah.
- Hibrida (Operasi Sekunder CNC Pos Dingin): Pendekatan yang paling hemat biaya untuk volume sedang (5.000–50.000 lembar) yang memerlukan pembentukan primer bervolume tinggi dan pemesinan presisi terbatas (misalnya, mengebor lubang silang, memutar diameter tertentu).
4. Contoh Praktis: Pengembangan Baut Bahu Khusus
Pertimbangkan pelanggan yang membutuhkan baut bahu dengan kepala eksentrik dan lubang yang dibor silang, dari baja tahan karat 316, untuk aplikasi pemrosesan makanan. Menerapkan model segitiga:
- Fungsi: Membutuhkan ketahanan terhadap korosi (316 SS), panjang bahu yang presisi (±0,05 mm), dan kelas ulir M12 6g.
- Proses: Pos kepala dan bahu yang dingin dapat dilakukan, tetapi lubang silang memerlukan pengeboran CNC sebagai operasi sekunder. Kepala eksentrik memerlukan alat pos khusus.
- Biaya: Biaya perkakas diperkirakan $2,500 dengan MOQ 10,000 buah untuk mencapai harga satuan $1,20. Pendekatan khusus CNC volume rendah akan berharga $8,50 per potong dengan 500 unit.
Rekomendasi terakhir adalah proses hibrid: cold heading untuk geometri bahu dan kepala primer, diikuti dengan pengeboran silang CNC, dengan solusi yang disajikan kepada pelanggan dengan harga berjenjang dan opsi waktu tunggu.
5. Perspektif Manufaktur dan Kualitas
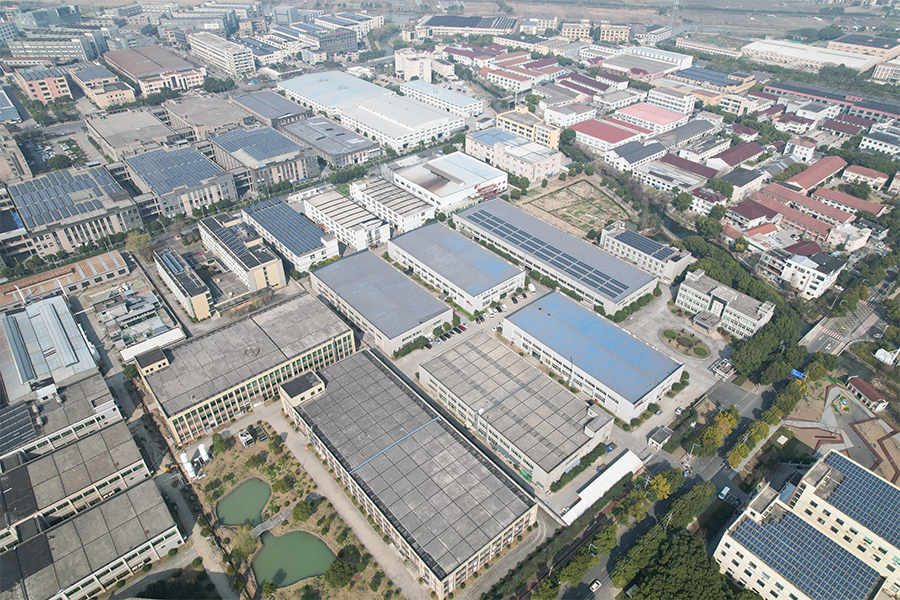
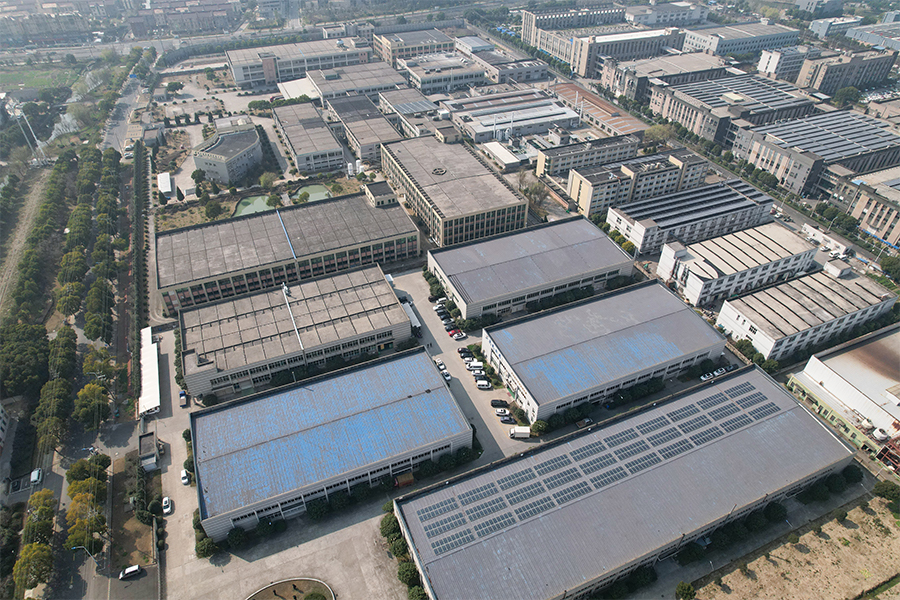
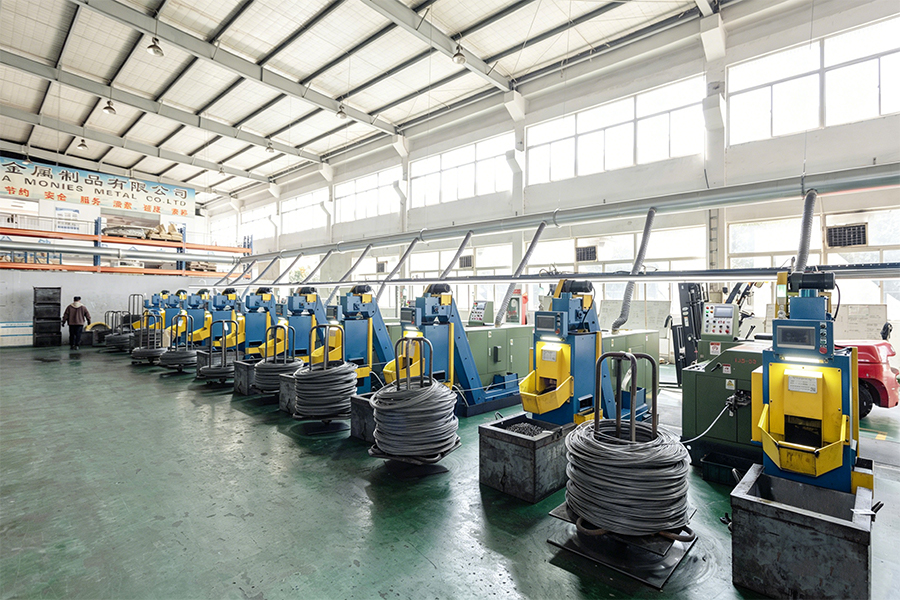
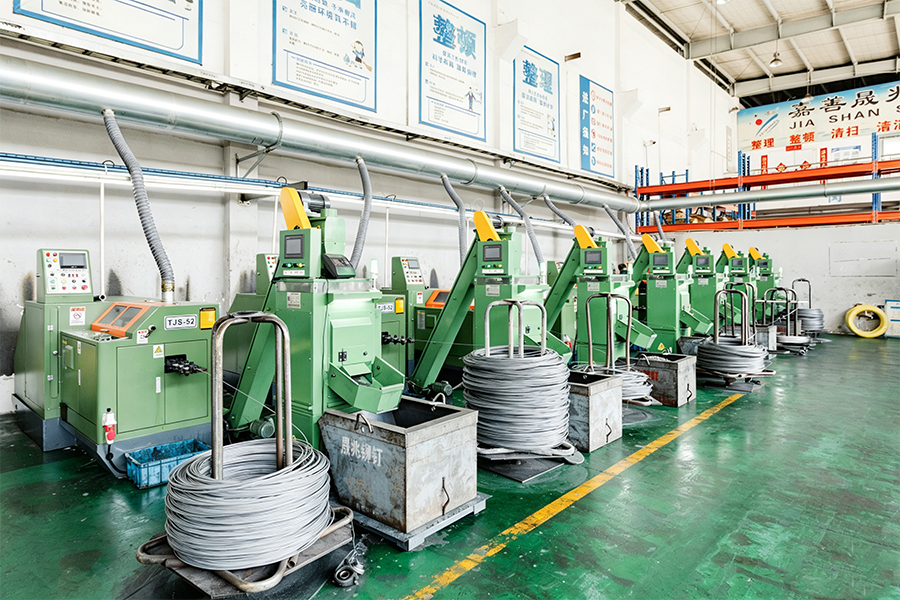
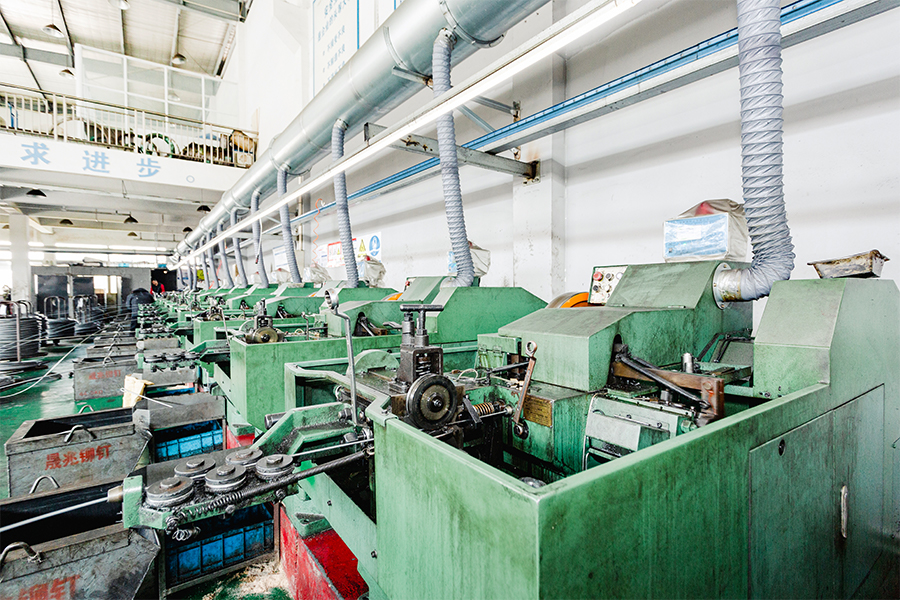
Keberhasilan penerapan segitiga fungsi-proses-biaya memerlukan keahlian manufaktur yang mendalam dan kontrol kualitas yang ketat. Zhejiang Chance & Union Impor dan Ekspor Co., Ltd. (Chance & Union) adalah perusahaan milik keluarga di bawah SEA Monies Metal Co., Ltd., yang mewarisi 20 tahun pengalaman keluarga dan warisan kualitas dalam manufaktur logam. Mengandalkan kapasitas produksi dan keunggulan rantai pasokan Shengzhao Metal yang kuat, kami berspesialisasi dalam R&D, produksi, dan penjualan global produk logam berkualitas tinggi. Mengikuti upaya keluarga dalam mengejar presisi, sikap kerja yang ketat, dan komitmen jangka panjang, kami memberikan produk dan layanan yang stabil dan andal kepada pelanggan di seluruh dunia.
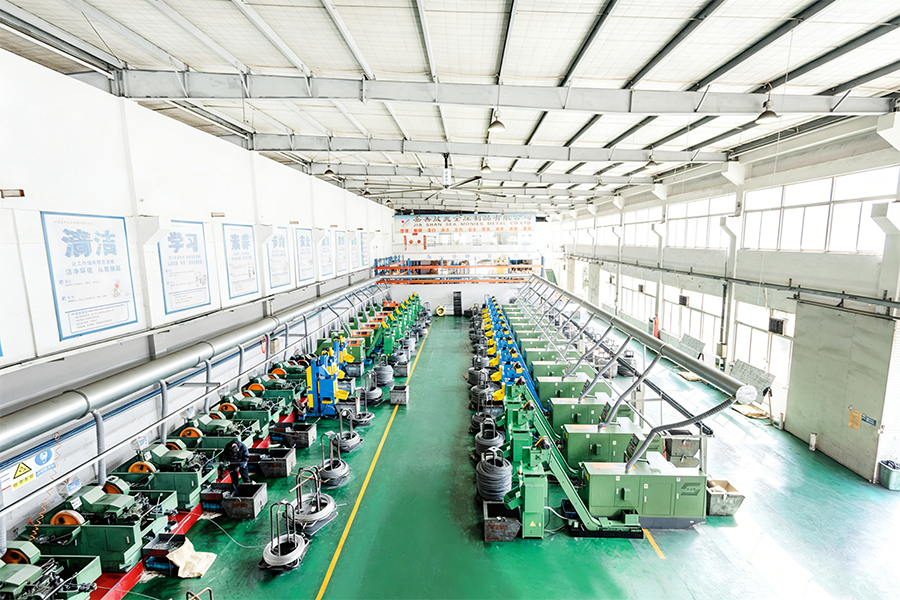
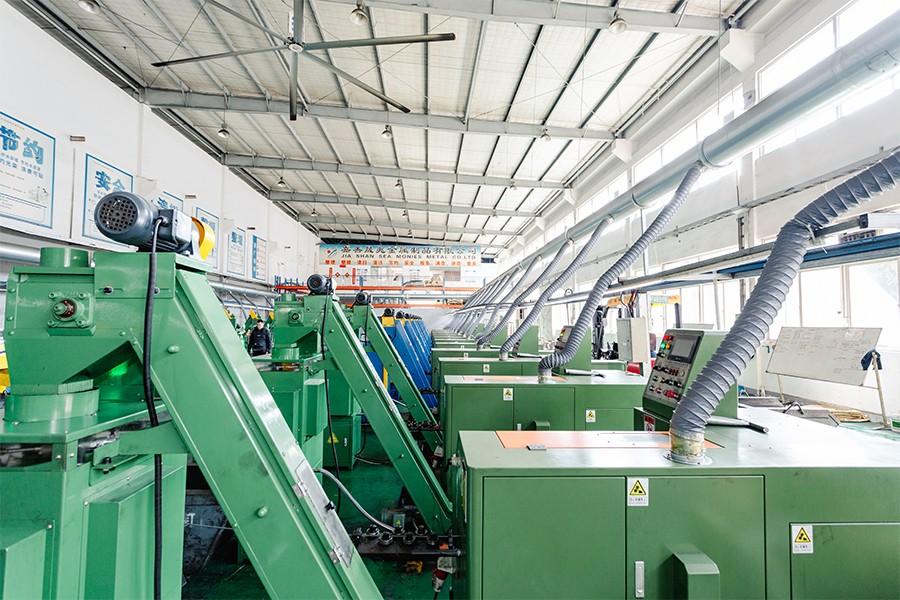
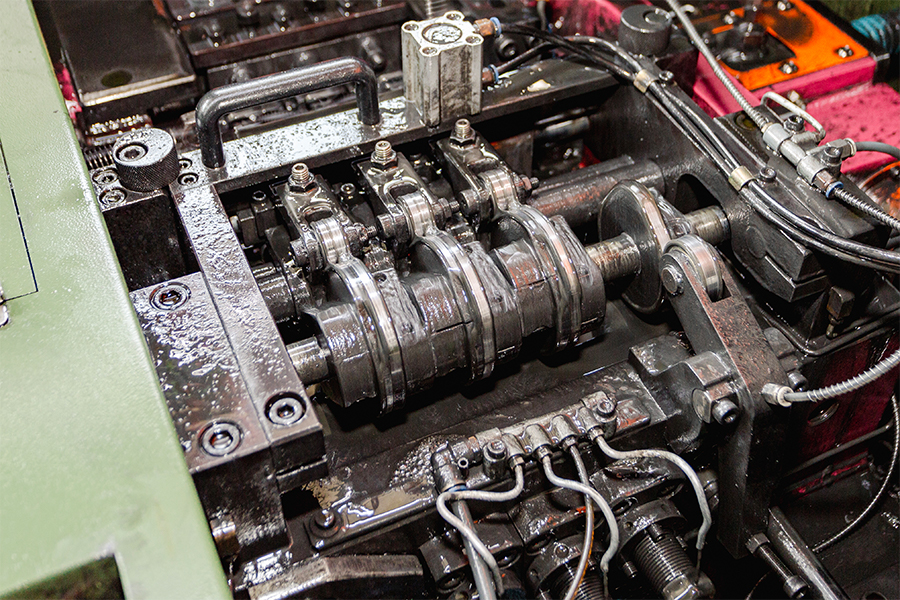
Memanfaatkan kemampuan R&D dan produksi pabrik yang kuat, kami berspesialisasi dalam paku keling, baut, mur, ring, pin, sekrup, dan berbagai suku cadang khusus non-standar berkekuatan tinggi. Rangkaian produk kami mencakup material termasuk baja tahan karat, baja paduan, paduan aluminium, tembaga, dan paduan khusus, memanfaatkan proses seperti cold heading, hot forging, dan permesinan CNC. Produk kami diekspor ke lebih dari 25 negara, melayani lebih dari 200 klien.
Chance & Union berkomitmen untuk secara mulus menghubungkan "Diproduksi di Tiongkok" dengan pasar internasional, memberikan pelanggan global solusi pengikatan terpadu mulai dari Penelitian dan Pengembangan hingga produksi massal melalui teknologi profesional dan kualitas luar biasa. Tim teknik kami menerapkan model segitiga secara sistematis untuk setiap proyek khusus, memastikan sketsa Anda menjadi spesifikasi siap produksi dengan ekspektasi biaya, waktu tunggu, dan kualitas yang jelas.
6. Pertanyaan yang Sering Diajukan (FAQ)
- Q1: Berapa jumlah minimum yang Anda terima untuk baut non-standar yang sepenuhnya disesuaikan?
A: Jumlah pesanan minimum (MOQ) kami bervariasi berdasarkan kompleksitas dan rute produksi. Untuk geometri kustom sederhana yang menggunakan pos dingin, MOQ bisa mencapai 5.000 lembar. Untuk suku cadang mesin CNC yang kompleks, kami dapat mengakomodasi pesanan sekecil 500 buah. Zhejiang Chance & Union Impor dan Ekspor Co., Ltd. (Chance & Union) memberikan penilaian kelayakan dan biaya untuk kebutuhan spesifik Anda. - Q2: Bagaimana Anda memastikan bahwa batch produksi pertama cocok dengan sampel asli pelanggan?
A: Proses kami dimulai dengan analisis dimensi dan material sampel secara detail. Kami kemudian membuat gambar teknik lengkap dan laporan "Inspeksi Artikel Pertama" (FAI), yang diserahkan untuk persetujuan pelanggan sebelum produksi massal. FAI mencakup semua dimensi kritis, sertifikat uji material, dan hasil kekerasan. Zhejiang Chance & Union Impor dan Ekspor Co., Ltd. (Chance & Union) mengikuti prosedur ISO 9001 untuk verifikasi sampel dan pelepasan produksi. - Q3: Dapatkah Anda mengembangkan baut khusus yang menggabungkan fitur dari tingkatan standar yang berbeda (misalnya, tingkat kekuatan 10,9 dengan ketahanan korosi seperti baja tahan karat)?
J: Ya—hal ini dicapai melalui substitusi material. Misalnya, kami dapat memproduksi baut khusus dari baja paduan berkekuatan tinggi (misalnya, 42CrMo) dan menerapkan lapisan seng-aluminium (Dacromet) atau pelapis baja tahan karat untuk mencapai kekuatan tinggi dan ketahanan terhadap korosi. Zhejiang Chance & Union Impor dan Ekspor Co., Ltd. (Chance & Union) menawarkan serangkaian kombinasi bahan dan pelapis untuk memenuhi kebutuhan fungsional spesifik Anda.
Pemilihan Toleransi Diameter Baut Bahu untuk Penempatan yang Presisi: h6, h7, atau h8 – Menyeimbangkan Jarak Bebas Minimum dan Pencegahan Kejang
Dalam aplikasi pencarian lokasi yang presisi, baut bahu berfungsi sebagai pengikat dan pasak presisi. Diameter bahu cocok dengan lubang kawin atau bushing, sehingga menghasilkan posisi radial dan perpindahan beban geser yang akurat. Pilihan tingkat toleransi untuk diameter bahu—h6, h7, atau h8 sesuai ISO 286—secara langsung menentukan jarak bebas antara bahu dan lubang pasangannya. Jarak bebas yang lebih kecil (kesesuaian yang lebih ketat) meningkatkan keakuratan posisi namun meningkatkan risiko perakitan tersangkut, tergores, atau resah karena ekspansi termal atau ketidaksejajaran kecil. Kesesuaian yang lebih longgar memudahkan perakitan dan mengakomodasi pertumbuhan termal, namun mengorbankan presisi lokasi. Artikel ini memberikan kerangka pemilihan sistematis berdasarkan persyaratan aplikasi dan kondisi pengoperasian.
1. Definisi Tingkat Toleransi dan Nilai Izin
Tabel berikut mendefinisikan tiga tingkat toleransi untuk poros silinder (bahu) sesuai ISO 286, dengan rentang jarak bebas yang sesuai untuk toleransi lubang kawin tipikal H7. Ukuran dasar diasumsikan 12 mm sebagai ilustrasi; skala nilai dengan diameter nominal.
| Tingkat Toleransi Bahu | Definisi (ISO 286) | Jarak Bebas Khas (untuk diameter 12 mm, dengan lubang H7) | Jenis Aplikasi |
|---|---|---|---|
| h6 | Presisi halus, pas | 0 – 18 µm (rata-rata ~9 µm) | Lokasi presisi tinggi, pemutaran minimal |
| h7 | Presisi umum, kesesuaian sedang | 0 – 34 µm (rata-rata ~17 µm) | Lokasi standar, keseimbangan kecocokan dan perakitan yang baik |
| h8 | Presisi komersial, kesesuaian jarak bebas | 0 – 56 µm (rata-rata ~28 µm) | Perakitan mudah, akomodasi ekspansi termal |
Catatan: Jarak bebas sebenarnya juga bergantung pada toleransi lubang. Untuk sebagian besar aplikasi penempatan presisi, lubang kawin ditentukan sebagai H7, menghasilkan jarak bebas yang berkisar dari mendekati nol hingga nilai maksimum yang meningkat seiring dengan tingkat toleransi bahu.
2. Faktor Kunci yang Mempengaruhi Seleksi Toleransi
Pilihan antara h6, h7, dan h8 bukan semata-mata soal presisi—hal ini harus dibuat dalam konteks lingkungan aplikasi spesifik. Parameter berikut sangat penting dalam proses seleksi.
- Persyaratan Akurasi Pemosisian: Jika baut bahu digunakan untuk menempatkan dua komponen yang harus menjaga konsentrisitas dalam, katakanlah, ±0,02 mm, maka diperlukan kesesuaian h6 untuk meminimalkan permainan radial. Untuk aplikasi panduan umum dimana ±0,05 mm dapat diterima, h7 sudah cukup.
- Frekuensi dan Metode Perakitan: Komponen yang sering dirakit dan dibongkar, khususnya pada peralatan yang membutuhkan banyak perawatan, mendapatkan manfaat dari pemasangan h8 atau h7 untuk mengurangi risiko rusak dan menyederhanakan perakitan manual.
- Diferensial Ekspansi Termal: Jika baut bahu dan komponen pasangannya terbuat dari bahan dengan koefisien muai panas yang berbeda (misalnya, bahu baja dalam wadah aluminium), kecocokan h7 atau h8 memberikan jarak bebas yang diperlukan untuk mengakomodasi ekspansi diferensial pada rentang suhu pengoperasian.
- Pelumasan dan Permukaan Akhir: Permukaan bahu yang dilumasi dengan baik dan diselesaikan dengan baik dapat mentolerir pemasangan yang lebih ketat (h6) tanpa macet. Permukaan yang kasar atau kondisi perakitan yang kering memerlukan pemasangan yang lebih longgar (h7 atau h8).
- Pemuatan Dinamis vs. Statis: Untuk sambungan yang dibebani secara dinamis dimana bahu mengalami gerakan relatif (misalnya, aplikasi pivot), h8 sering dipilih untuk memungkinkan rotasi bebas. Untuk lokasi statis dan terkunci, h6 lebih disukai.
3. Matriks Keputusan Seleksi
Matriks keputusan berikut memberikan pendekatan terstruktur untuk memilih tingkat toleransi yang sesuai berdasarkan kekritisan aplikasi dan lingkungan pengoperasian.
- Pilih h6 Kapan: (1) Toleransi posisi radial < ±0,025 mm; (2) Perakitan dilakukan dalam kondisi bengkel terkendali dengan pelumasan; (3) Bahan kawin memiliki koefisien muai panas yang serupa; (4) Sambungannya bersifat statis atau dinamis siklus rendah.
- Pilih h7 Kapan: (1) Toleransi posisi radial adalah ±0,025–0,05 mm; (2) Frekuensi perakitan dan pembongkaran yang moderat diharapkan; (3) Diperlukan keseimbangan antara presisi dan kemudahan perakitan; (4) Ini adalah pilihan paling umum untuk aplikasi lokasi presisi umum.
- Pilih h8 Kapan: (1) Toleransi posisi radial > ±0,05 mm atau tidak kritis; (2) Diperlukan perakitan/pembongkaran yang sering; (3) Bahu terkena ekspansi termal dari perubahan suhu yang luas; (4) Bahu berfungsi sebagai poros atau pemandu geser yang bergerak relatif.
4. Contoh Praktis
Pertimbangkan baut bahu yang digunakan sebagai pin lokasi pelat perlengkapan yang harus dilepas setiap hari untuk dibersihkan. Pelatnya terbuat dari aluminium (CTE 23 μm/m°C), dan baut bahunya terbuat dari baja yang diperkeras (CTE 12 μm/m°C). Suhu pengoperasian berkisar antara 10°C hingga 40°C. Bahu berdiameter 12 mm yang terkena kenaikan suhu 30°C akan mengalami ekspansi diferensial sekitar 30°C × (23-12)×10⁻⁶ × 12 mm = 0,004 mm (4 µm). Diferensial ini secara efektif mengurangi jarak bebas. Dalam hal ini, h6 dapat diterima jika perlengkapan dilumasi dan ditangani dengan hati-hati; h7 adalah pilihan yang lebih aman jika perlengkapan ditangani dengan kasar atau dalam kondisi kotor.
5. Perspektif Manufaktur dan Kualitas
Untuk mencapai toleransi diameter bahu yang konsisten pada tingkat h6 atau yang lebih ketat memerlukan pemesinan yang presisi dan inspeksi yang ketat. Zhejiang Chance & Union Impor dan Ekspor Co., Ltd. (Chance & Union) adalah perusahaan milik keluarga di bawah SEA Monies Metal Co., Ltd., yang mewarisi 20 tahun pengalaman keluarga dan warisan kualitas dalam manufaktur logam. Mengandalkan kapasitas produksi dan keunggulan rantai pasokan Shengzhao Metal yang kuat, kami berspesialisasi dalam R&D, produksi, dan penjualan global produk logam berkualitas tinggi. Mengikuti upaya keluarga dalam mengejar presisi, sikap kerja yang ketat, dan komitmen jangka panjang, kami memberikan produk dan layanan yang stabil dan andal kepada pelanggan di seluruh dunia.
Memanfaatkan kemampuan R&D dan produksi pabrik yang kuat, kami berspesialisasi dalam paku keling, baut, mur, ring, pin, sekrup, dan berbagai suku cadang khusus non-standar berkekuatan tinggi. Rangkaian produk kami mencakup material termasuk baja tahan karat, baja paduan, paduan aluminium, tembaga, dan paduan khusus, memanfaatkan proses seperti cold heading, hot forging, dan permesinan CNC. Produk kami diekspor ke lebih dari 25 negara, melayani lebih dari 200 klien.
Chance & Union berkomitmen untuk secara mulus menghubungkan "Diproduksi di Tiongkok" dengan pasar internasional, memberikan pelanggan global solusi pengikatan terpadu mulai dari Penelitian dan Pengembangan hingga produksi massal melalui teknologi profesional dan kualitas luar biasa. Untuk baut bahu yang memerlukan kontrol toleransi bahu yang presisi, kami menyediakan laporan inspeksi lengkap termasuk data pengukuran CMM untuk dimensi kritis.
6. Pertanyaan yang Sering Diajukan (FAQ)
- Q1: Bisakah saya menggunakan baut bahu dengan bahu h6 di lubang aluminium tanpa risiko kejang?
J: Ya, asalkan lubang dikerjakan sesuai H7, permukaannya dilumasi dengan baik (sebaiknya dengan senyawa anti-rebut), dan perakitan dilakukan secara perlahan di lingkungan yang terkendali. Namun, jika baut sering dibongkar dan dipasang kembali, disarankan untuk menggunakan h7 untuk mengurangi risiko kerusakan. Zhejiang Chance & Union Impor dan Ekspor Co., Ltd. (Chance & Union) dapat menyediakan baut bahu khusus dengan permukaan akhir dan pelapis yang dioptimalkan (misalnya, nikel tanpa listrik) untuk mengurangi kecenderungan menyakitkan. - Q2: Berapa toleransi lubang kawin standar untuk baut bahu yang ditentukan dengan bahu h7?
J: Toleransi lubang kawin standar untuk bahu h7 adalah H7, sehingga menghasilkan kesesuaian jarak bebas yang diklasifikasikan sebagai "jarak jarak dekat" atau "jarak presisi". Kombinasi ini banyak digunakan dalam pemasangan peralatan mesin dan set cetakan. Zhejiang Chance & Union Impor dan Ekspor Co., Ltd. (Chance & Union) dapat menyediakan set baut bahu dan bushing yang cocok atau pelat lokasi yang dibor hingga H7 untuk memastikan kesesuaian yang konsisten. - Q3: Bagaimana cara menentukan toleransi bahu jika aplikasi saya memiliki presisi tinggi dan ekspansi termal tinggi?
J: Dalam kasus seperti ini, toleransi bahu saja tidak cukup—Anda harus mempertimbangkan toleransi lubang dan jarak bebas pada suhu ekstrem. Untuk presisi tinggi dengan ekspansi termal, pendekatan yang disarankan adalah h6 dengan toleransi lubang H8, yang memberikan jarak bebas sedikit lebih banyak daripada lubang H7 sekaligus menjaga bahu tetap kencang. Zhejiang Chance & Union Impor dan Ekspor Co., Ltd. (Chance & Union) dapat membantu dalam menghitung izin yang diperlukan dan memilih kombinasi toleransi optimal untuk rentang operasi spesifik Anda.