
Setiap sambungan lembaran logam yang gagal disebabkan oleh salah satu dari tiga keputusan yang dibuat sebelum pengemudi menyentuh pengikat: pengukur yang salah, titik bor yang salah, atau jarak ulir yang salah untuk bahan dasar. Lembaran logam berkisar dari pelapis aluminium lunak 0,5 mm hingga braket baja canai dingin 3 mm, dan pengikat yang disetel untuk satu ketebalan akan berputar bebas pada ketebalan lainnya atau menggeser tepi panel saat masuk. Memahami caranya sekrup sadap sendiri sebenarnya memotong dan membentuk benang di dalam lubang adalah titik awal untuk menentukan bagian yang tepat daripada menebak-nebak dari nampan bagian.
Pengikat yang dapat disadap sendiri melakukan dua pekerjaan sekaligus: membuat benang kawin saat bergerak maju, dan menjepit lapisan-lapisan yang tergabung menjadi satu setelah terpasang. Varian pembentuk ulir menggantikan logam ke luar tanpa menghilangkan material, yang bekerja dengan baik pada lembaran tipis dan ulet tempat logam yang dipindahkan mengalir ke akar ulir. Varian pemotongan benang menghilangkan material dengan ujung berlubang atau bergalur, yang sesuai dengan lembaran yang lebih tebal atau lebih keras karena pembentukannya akan merusak panel atau menghasilkan torsi yang berlebihan. Mencampur dua kategori ini adalah penyebab paling umum dari lubang terkelupas yang dilaporkan oleh toko fabrikasi.
Menggantikan material secara radial. Paling baik untuk lembaran dengan ketebalan kurang dari 1,5 mm dan logam paduan yang lebih lembut karena segel yang rapat dan kedap gas lebih penting daripada kekuatan tarik keluar mentah.
Menghilangkan gulungan material seiring kemajuannya. Lebih disukai untuk lembaran 1,5 mm ke atas, atau untuk siklus perakitan dan pembongkaran berulang.
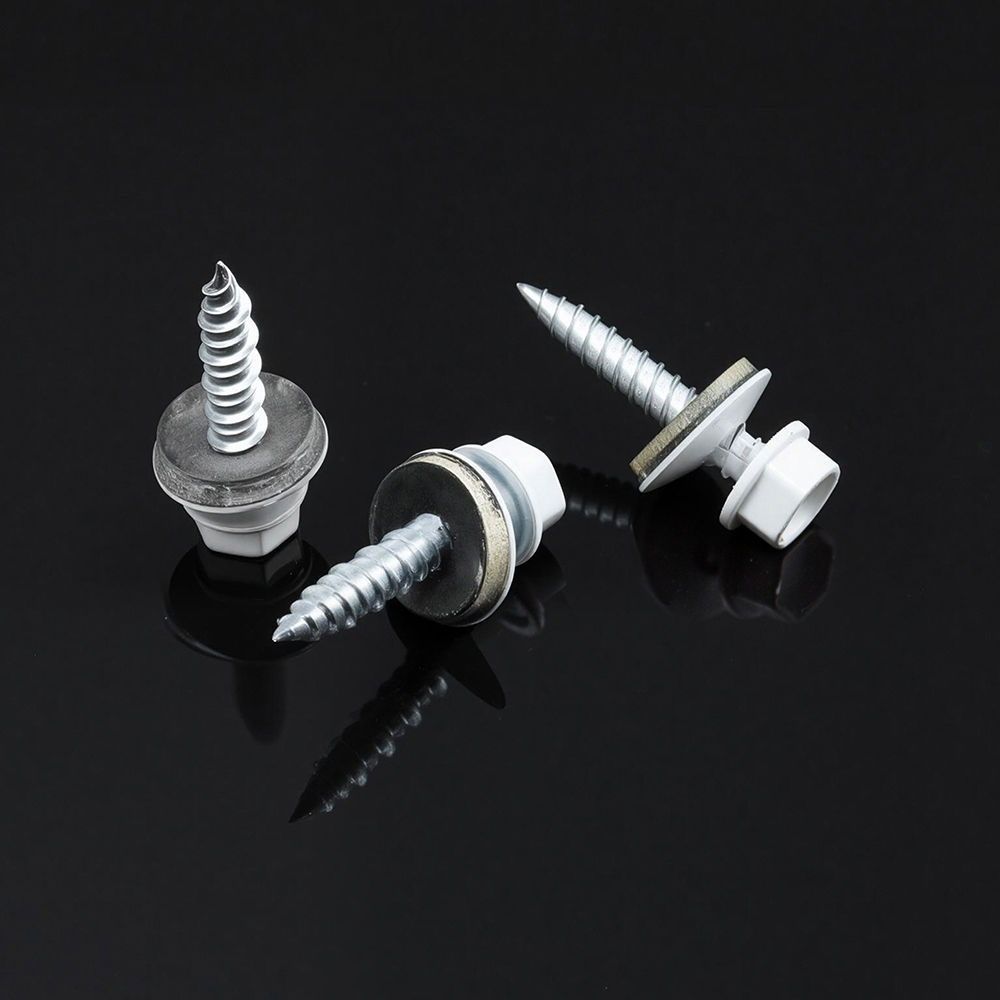
Menggabungkan ujung bor dengan ulir pemotong di satu bagian, menghilangkan langkah lubang pilot terpisah pada baja hingga kira-kira 3 mm.
Pengukur adalah kode diameter yang tertera pada kemasan, dan harus dipilih berdasarkan lapisan yang lebih tipis dari dua lapisan yang disambung, bukan yang lebih tebal. Pengukur yang terlalu besar untuk kulit luar yang tipis akan merusak logam di sekitarnya menjadi lesung pipit yang terlihat; pengukur yang terlalu kecil untuk braket tebal hanya akan memasang beberapa putaran sebelum kehabisan kedalaman pengikatan.
Panjang dihitung secara berbeda tergantung pada jenis sambungan. Untuk sambungan pangkuan melalui dua lembar, sekrup harus melewati kedua lapisan sepenuhnya ditambah dua hingga tiga ulir terbuka di sisi belakang untuk memastikan pengikatan penuh tanpa tonjolan berlebih. Untuk sekrup yang digerakkan ke dalam flensa yang dibentuk atau profil yang diekstrusi, panjangnya harus menyisakan setidaknya tiga ulir penuh kebuntuan di bawah permukaan flensa, karena lebih sedikit ulir mengurangi resistensi tarik secara tajam dan lebih banyak ulir berisiko jatuh ke dinding bagian dalam.
| Kombinasi Lembar | Pengukur Khas | Panjang Khas |
| Sambungan putaran 0,6 mm hingga 0,6 mm | No.6 | 9.5mm |
| Braket 1,0 mm hingga 1,6 mm | No.8 | 13mm |
| Bingkai 1,6 mm hingga 2,4 mm | No.10 | 16mm |
| Struktural 2,4 mm hingga 3,0 mm | No.12 | 19mm |
Ujung sekrup pengeboran mandiri diklasifikasikan berdasarkan nomor titik yang kira-kira sesuai dengan gabungan ketebalan material yang dapat ditembusnya tanpa lubang pilot. Tip Titik 1 dan Titik 2 menangani lembaran tipis dari gabungan 0,7 mm hingga 3,2 mm. Tip Titik 3 memperluas jangkauan tersebut hingga 4,8 mm, dan Tip Titik 5 dibuat untuk bagian baja struktural hingga sekitar 6,4 mm. Memilih tip yang diberi nilai di bawah ketebalan tumpukan sebenarnya akan memaksa pemasang untuk meningkatkan torsi driver sebagai kompensasi, yang meningkatkan kemungkinan pelepasan benang atau head snap-off daripada menyelesaikan ketidakcocokan yang mendasarinya.
Jumlah seruling sama pentingnya dengan jumlah poin. Ujung bor berlobus tunggal membersihkan serpihan secara efisien dalam lembaran tipis namun dapat bergerak keluar dari tengah dalam tumpukan yang lebih tebal; ujung bergalur atau bersayap menyalurkan serpihan menjauh dari lubang pada baja pengukur struktural dan mengurangi gaya aksial yang diperlukan untuk memulai penetrasi. Untuk proses produksi yang berulang, standarisasi pada satu peringkat poin per kelompok material, dibandingkan satu peringkat untuk keseluruhan pekerjaan, akan menjaga waktu siklus dan tingkat penolakan dapat diprediksi di seluruh shift.
Titik bor yang ukurannya terlalu kecil tidak hanya membutuhkan waktu lebih lama untuk menembusnya. Ini menghasilkan panas lokal yang mengeraskan tepi lubang, yang kemudian menahan lintasan pembentuk ulir berikutnya dan menghasilkan sambungan yang longgar dan torsinya rendah meskipun pengemudi melaporkan tempat duduk penuh.
Keausan point mudah untuk diabaikan karena menurun secara bertahap dibandingkan gagal sekaligus. Tip Point 2 yang baru mungkin dapat membersihkan tumpukan 3 mm dengan nyaman, namun setelah beberapa ribu siklus, tip yang sama dapat mulai bermasalah dengan lembaran 2 mm, dan operator sering kali merespons dengan menekan lebih keras daripada menukar mata bor. Jumlah siklus pelacakan per bit, bahkan dengan lembar penghitungan sederhana di stasiun kerja, menangkap penyimpangan ini sebelum muncul sebagai lonjakan pada sambungan yang ditolak. Toko-toko yang menjalankan dua atau tiga shift pada jalur yang sama sering kali mendapati bahwa penggantian bit secara mengejutkan di seluruh shift, alih-alih menunggu kegagalan yang terlihat, justru membuat tingkat penolakan tetap datar sepanjang minggu.
Jarak ulir, jarak antara puncak ulir yang berdekatan, mengatur berapa banyak material yang diikatkan setiap ulir dan seberapa cepat sekrup bergerak per putaran. Benang pitch kasar memiliki lebih sedikit benang per inci dan profil benang yang lebih dalam, sehingga memberikan ketahanan yang kuat terhadap pengupasan pada lembaran tipis dan lembut yang mana setiap benang perlu digigit keras pada bahan terbatas. Benang pitch halus mengemas lebih banyak benang dengan panjang yang sama, menyebarkan beban penjepit ke lebih banyak titik kontak, yang sesuai dengan lembaran yang lebih tebal dan aplikasi yang menghadapi getaran.
Titik persilangan di mana nada halus mulai mengungguli nada kasar umumnya berada di antara 1,6 mm dan 2,0 mm, bergantung pada kekerasan paduan. Di bawah pita tersebut, pitch kasar secara konsisten menghasilkan torsi tertahan yang lebih baik karena kedalaman material tidak cukup untuk membentuk benang halus sepenuhnya. Di atas pita tersebut, nada halus menahan pengupasan benang pada siklus beban yang berulang karena lebih banyak benang yang berbagi gaya penjepit yang sama, sehingga tidak ada satu benang pun yang memikul bagian tegangan yang tidak proporsional.
Pemilihan pitch juga berinteraksi dengan toleransi lubang pilot yang dipilih di bagian hulu. Lubang yang dilubangi atau dibor dengan ukuran yang terlalu besar bahkan beberapa ratus milimeter akan membuat ulir bernada kasar hampir menyatu secara normal, karena profil ulir yang lebih dalam memiliki lebih banyak material untuk digenggam. Benang bernada halus di lubang berukuran besar yang sama kehilangan sebagian besar ikatan yang tersedia, karena masing-masing benang pada awalnya lebih dangkal. Inilah salah satu alasan mengapa gambar produksi untuk rakitan yang lebih tebal dan bernada halus biasanya memerlukan toleransi lubang pilot yang lebih ketat daripada gambar yang ditulis untuk lembaran yang tipis dan bernada kasar.
Dua panel dengan ketebalan yang sama dapat berperilaku sangat berbeda di bawah pengikat yang sama jika komposisi paduannya berbeda. Lembaran aluminium kira-kira sepertiga kekerasan baja ringan pada ketebalan yang setara, sehingga titik bor yang diperuntukkan bagi baja akan terlalu mudah menembus aluminium, terkadang menyebabkan pengikat goyah sebelum benang terpasang. Lembaran baja tahan karat berada di ujung yang berlawanan, sehingga menghasilkan lebih banyak panas gesekan selama drive-in, itulah sebabnya pengencang yang kompatibel dengan baja tahan karat biasanya memiliki perlakuan yang lebih keras pada bagian ujung dan sisi ulir.
Daktilitas juga memengaruhi seberapa mudah sambungan dikendarai secara berlebihan. Aluminium lunak akan terus berubah bentuk melewati titik tempat duduk penuh, yang berarti set driver untuk torsi baja akan melapisi panel di sekitarnya sebelum kopling putus. Paduan yang lebih keras menahan deformasi tersebut, yang mengalihkan risiko ke arah pelepasan benang daripada pelepasan setelah pengaturan kopling terlalu agresif. Menyesuaikan pengaturan torsi dan kopling pengemudi dengan paduan tertentu, bukan hanya ketebalannya, menutup kesenjangan ini.
Pilihan lapisan pada pengikat itu sendiri juga berinteraksi dengan perbedaan material ini. Sekrup baja karbon berlapis seng yang digerakkan ke dalam aluminium polos dapat memicu reaksi galvanik ringan seiring waktu di lingkungan lembab, yang secara bertahap melonggarkan sambungan meskipun dudukan mekanis awal sudah benar. Pengencang dengan lapisan yang kompatibel dengan lembaran dasar, atau penghalang fisik seperti mesin cuci nilon di mana logam yang berbeda harus bertemu, menghindari degradasi yang lambat ini. Jarang sekali muncul di minggu-minggu pertama pemakaian, itulah sebabnya mengapa hal ini terlewatkan selama pemeriksaan kualitas awal dan hanya muncul beberapa bulan kemudian sebagai kumpulan sambungan longgar yang tidak dapat dijelaskan.
Konsistensi dalam pengikatan berkurang dari sekrup itu sendiri dan lebih banyak dari urutan pemasangan yang berulang. Toko-toko yang menerima panggilan balik paling sedikit cenderung mengikuti daftar periksa yang sama terlepas dari tingkat pengalaman operator.
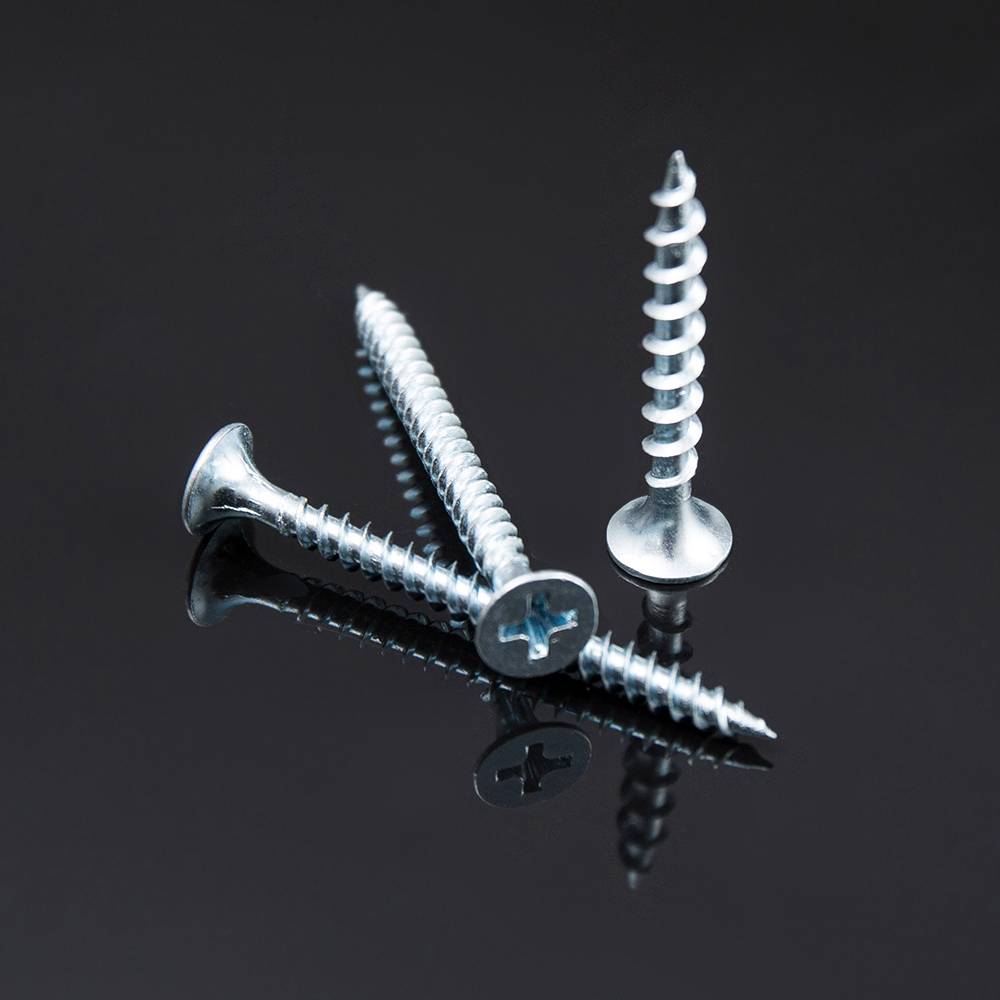 Penjajaran tegak lurus dan kecepatan penggerak yang stabil mengurangi beban samping pada ulir selama pemasangan.
Lubang percontohan patut mendapat catatan tersendiri. Untuk sekrup pembentuk ulir dalam lembaran tipis, melewatkan lubang pilot biasanya baik-baik saja dan bahkan lebih disukai, karena ulir yang terbentuk bergantung pada material yang tidak terganggu di sekitar lubang. Untuk sekrup pemotong ulir dalam lembaran yang lebih tebal, lubang pilot berukuran kira-kira 85 persen dari diameter kecil sekrup mengurangi torsi penggerak secara signifikan tanpa mengorbankan pengikatan ulir, dan ini secara nyata memperpanjang umur bit pada pekerjaan bervolume tinggi.
Fixturing juga memainkan peran yang tenang namun penting dalam konsistensi torsi. Panel yang dibiarkan melentur selama penggerak akan menyerap sebagian gaya yang diterapkan sebagai defleksi, bukan penjepit, yang kemudian muncul sebagai sambungan yang terbaca dengan benar pada pemeriksaan torsi awal namun mengendur setelah beberapa siklus beban pertama setelah panel terpasang. Menjepit tumpukan dengan kuat pada pelat belakang yang kaku selama perakitan, bahkan selama beberapa detik saat pengemudi memasang pengikat, menghilangkan variabel ini dan membuat pembacaan torsi jauh lebih dapat diulang dari satu operator ke operator berikutnya.
Sebagian besar kegagalan di lapangan termasuk dalam daftar pendek pola yang dapat dikenali, dan masing-masing pola tersebut merujuk pada ketidakcocokan tertentu, bukan cacat acak.
| Gejala | Kemungkinan Akar Penyebabnya | Koreksi |
| Sekrup berputar tanpa menggigit | Pengukur terlalu kecil atau lubang terlalu besar | Tingkatkan satu pengukur atau kurangi ukuran lubang pilot |
| Kepala patah saat berkendara | Torsi disetel terlalu tinggi untuk kekerasan material | Setelan kopling lebih rendah, verifikasi dulu pada scrap |
| Lesung pipit panel di sekeliling kepala | Ukurannya terlalu besar untuk lembaran luar yang tipis | Turunkan pengukur, tambahkan varian kepala mesin cuci |
| Sambungan longgar setelah berminggu-minggu digunakan | Nada kasar used on thicker vibrating panel | Beralih ke nada halus, periksa kembali spesifikasi torsi |
| Sekrup mengembara sebelum melakukan penetrasi | Titik bor terlalu agresif untuk paduan lunak | Pilih angka titik yang lebih rendah, kurangi tekanan umpan |
Kebiasaan diagnostik yang berguna adalah dengan menyimpan sekumpulan kecil sampel yang gagal dari setiap proses produksi dan memeriksa profil thread di bawah pembesaran. Lubang yang dilucuti dengan ulir yang bersih dan tidak rusak pada pengikatnya sendiri biasanya menunjukkan adanya ketidaksesuaian lubang atau pengukur. Pengikat dengan puncak ulir yang tampak aus atau membulat menunjukkan siklus penggerak yang berlebihan pada mata bor yang seharusnya diganti beberapa ribu siklus sebelumnya.
Hal ini juga membantu untuk memisahkan cacat pengikat yang sebenarnya dari cacat proses sebelum mengubah spesifikasi. Bertukar ke pengukur yang lebih berat atau nada yang berbeda untuk menyelesaikan masalah yang sebenarnya merupakan masalah pemasangan atau kalibrasi torsi sering kali menimbulkan serangkaian masalah baru, seperti peningkatan lesung pipit, tanpa menyelesaikan keluhan awal. Solusi singkat untuk mengatasi akar masalah, yaitu membandingkan beberapa sampel yang gagal dengan daftar periksa instalasi sebelum menyentuh tagihan bahan baku, biasanya menyelesaikan masalah lebih cepat dan menghindari perubahan nomor komponen yang tidak perlu di seluruh proses produksi yang biasanya berkinerja baik.
Untuk toko yang menjalankan beberapa kombinasi lembaran yang sama berulang kali, ada baiknya mendokumentasikan kartu spesifikasi singkat per perakitan daripada menurunkan ulang ukuran, panjang, titik, dan nada dari awal setiap kali. Kartu tipikal mencantumkan dua lapisan material, ketebalannya, dan yang dipilih sekrup lembaran logam ukuran dan panjang, peringkat titik bor, jenis pitch, torsi penggerak target, dan persyaratan lubang pilot apa pun. Melampirkan kartu ini pada perintah kerja menghilangkan ambiguitas antar shift dan memberikan referensi kepada operator baru yang tidak bergantung pada pengetahuan suku.
Ketika muncul kombinasi lembaran baru yang belum didokumentasikan, uji coba cepat tiga langkah akan berjalan dengan baik: gerakkan satu sampel sesuai torsi dasar pabrikan dan periksa apakah terdapat lekukan atau pengupasan, sesuaikan torsi sedikit demi sedikit pada salah satu arah berdasarkan hasil tersebut, lalu kunci pengaturan setelah tiga sampel berturut-turut terpasang dengan rapi dan kebuntuan yang konsisten. Pendekatan uji coba ini memerlukan waktu beberapa menit dan mencegah seluruh batch dijalankan pada pengaturan yang tidak diverifikasi.
Pilihan pengikat juga berinteraksi dengan paparan korosi, meskipun pertimbangan tersebut berada di luar kesesuaian mekanis murni. Braket interior jarang perlu dilapisi pengencang pengeboran sendiri , namun apa pun yang menghadapi cuaca, pencucian, atau udara pantai mendapat manfaat dari lapisan tahan korosi atau konstruksi tahan karat meskipun peringkat mekanis dasar memerlukan komponen baja karbon standar.
Sekrup sadap sendiri memotong atau membentuk ulirnya sendiri seiring kemajuannya tetapi umumnya masih membutuhkan lubang pilot pada logam. Sekrup pengeboran otomatis menambahkan ujung titik bor sehingga dapat membuat lubang starter sendiri dan membentuk ulir dalam sekali lintasan, sehingga mempercepat perakitan pada lembaran yang lebih tebal.
Sambungan dengan torsi rendah akan tetap menahan putaran tangan dan menunjukkan benang utuh saat dilepas. Lubang yang dilucuti berputar bebas dengan sedikit hambatan dan sering kali menunjukkan tepi lubang yang membulat dan halus daripada profil ulir yang ditentukan.
Bisa saja, tetapi ukuran pengukur harus disesuaikan dengan lapisan yang lebih tipis untuk menghindari lekukan, sementara panjangnya harus tetap memperhitungkan keterlibatan penuh melalui lapisan yang lebih tebal. Inilah sebabnya mengapa banyak rakitan menggunakan satu pengukur dengan panjang yang dipilih secara khusus untuk tumpukan gabungan, bukan hanya satu lembar saja.
Ya. Benang pitch kasar maju lebih cepat per rotasi karena setiap putaran mencakup jarak yang lebih linier, yang memperpendek waktu siklus pada putaran volume tinggi di mana lembaran tipis tidak memerlukan kinerja pitch halus.
Aluminium mengalami deformasi pada gaya yang lebih rendah dibandingkan baja, sehingga pengaturan torsi yang dikalibrasi untuk baja akan menyebabkan overdrive dan membuat aluminium lesung pipit sebelum kopling putus, sementara pengaturan yang sama dapat menyebabkan sambungan baja berada di bawah dudukan. Pengaturan torsi harus diverifikasi per material, bukan diasumsikan dari satu default.